伺服压机:精密成形装备从"够用"走向"可控"的技术拐点
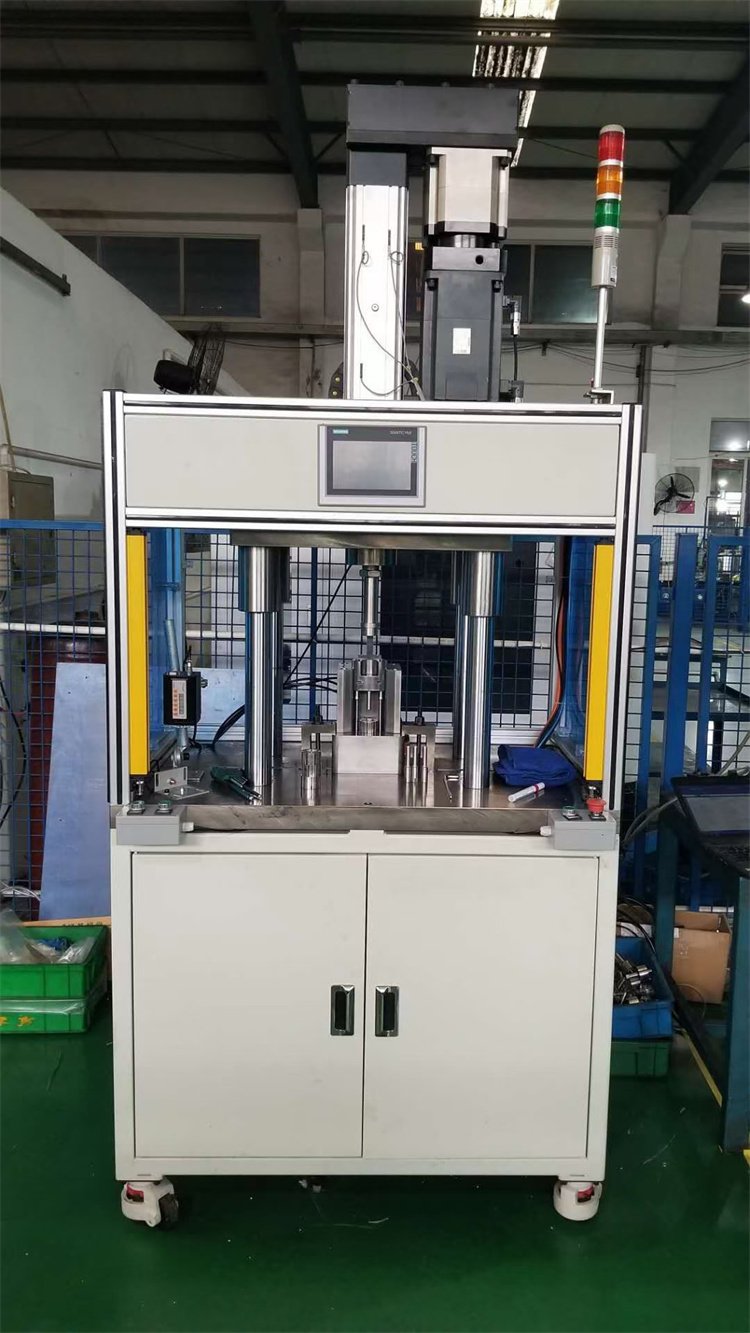
在锻造、压装、冲压和粉末成形车间里,压机长期扮演着"大力出奇迹"的角色。但近几年设备采购清单上的变化很直观:同样是几百千牛的压装工序,越来越多的工艺工程师把原本留给传统液压机的预算,转向了伺服压机。这不是简单的设备换代,而是制造业对"力的控制精度"提出新要求后的必然结果。
一、能耗账与精度账:伺服压机为何进入替换清单
传统液压机的能量路径是"电机恒速运转—泵持续输出—溢流阀泄压",液压系统能量利用率通常在 30%~50% 区间,其余部分以热量形式耗散,车间夏天靠压机"取暖"并非玩笑。伺服压机改为伺服电机驱动定量泵或直驱丝杠,压力与速度按工艺曲线按需输出,空行程快速下行、接触工件后切换低速高压,行业实测中同等工况下电耗普遍下降三成到六成,液压油温升也明显收窄,油品更换周期相应延长。
精度账同样关键。普通液压机的压力控制精度多在 ±3%~±5% 区间,位置重复精度受油温、阀口磨损影响漂移明显;而伺服压力机通过压力传感器与编码器闭环,压力控制可做到 ±1% 满量程以内,位置重复定位精度进入 0.01mm 量级。对于轴承压装、电机定子压装、连接器压接这类"过盈量决定寿命"的工序,这零点几毫米的差距,直接对应废品率和售后故障率。
二、技术内核:不是把异步电机换成伺服电机那么简单
伺服压机的门槛在于"整机匹配"。伺服电机的转矩响应、减速机构的反向间隙、机身刚度与压装同轴度,任何一环不匹配,"精密"二字就落不了地。立式伺服压机强调垂直方向的刚性与导向精度,适合压装、整形、粉末压制;卧式伺服压机则在长轴类零件、管件缩径、轴套压入等工序中节省了工件立式装夹的辅助时间。四柱液压机结构成熟、台面大、成本可控,在冲裁、拉伸、复合材料成形等对力-位移曲线要求不苛刻的场景仍是主力。
值得注意的是,数控液压机与变频液压机并非被替代,而是在不同成本区间形成梯度:变频方案在保持液压机大吨位优势的同时改善调速与节能表现,数控方案则把工艺参数从"老师傅手感"变成可存储、可追溯的数字配方。多品种小批量生产时,这套配方系统对换型效率的贡献,往往超过压机本身的吨位提升。
三、落地场景:新能源与精密装配重塑需求结构
中国汽车工业协会数据显示,2024 年我国新能源汽车产销量分别达到 1288.8 万辆和 1286.6 万辆,同比增幅均超过三成。驱动电机定子压装、电池模组结构件压合、电控壳体衬套压入等工序,对压力曲线的重复性要求远高于传统燃油车零部件。以电机定子压装为例,压装力偏差过大会导致硅钢片叠压系数波动,进而影响铁损与效率,伺服压机配合力-位移监控可实时判定压装质量,把"事后抽检"前移为"件件全检"。
在五金、轴承、医疗器械和低压电器领域,需求逻辑类似:零件越小、批量越大,对压装一致性的敏感度越高。台州作为模具与通用设备制造集群地,本地压机厂家在非标工装、送料机构与压机本体的一体化配套上有天然优势,"压机定制"在这里不是营销话术,而是产线节拍倒逼出来的常态交付方式。
四、选型逻辑:先问工艺,再问吨位
- 看力-位移曲线要求:需要分段保压、压装力上限判定、曲线存档追溯的,优先选伺服压力机;仅需定压成型、对曲线无要求的,四柱液压机性价比更高。
- 看工件姿态:长轴、管件、异形件考虑卧式伺服压机,减少装夹变形;盘类、板类、粉末件考虑立式伺服压机。
- 看节拍与能耗:高频次、小行程、多换型工况,伺服方案的投资回收期通常在一年半到三年;连续大吨位重载工况,需结合实际负载谱测算。
- 看可扩展性:预留压力传感器接口、模具快换接口和上位机通讯协议,避免两年后产线数字化升级时压机成为数据孤岛。
伺服压机的价值不在于"压得动",而在于"知道自己在压什么"。当制造业从规模扩张转向质量竞争,设备能提供的确定性数据,本身就是产能的一部分。